双螺杆锥形混合机深度解析:混合机理、实测数据与配件维护实践

在粉体工程领域,混合工序往往决定了终端产品的成分一致性。据中国通用机械工业协会干燥设备分会的不完全统计,国内粉体混合设备的年市场规模已超过 60 亿元,其中锥形混合类设备占比约两成,而双螺杆锥形混合机凭借低剪切、低残留、能耗适中的特性,在制药、锂电材料、预混饲料和精细化工领域保持着稳定的替代需求。本文从混合机理出发,结合行业标准与现场数据,梳理这类设备选型与维护的关键节点。
一、混合机理:两根非对称螺旋如何构建三维循环
双螺杆锥形混合机的核心结构并不复杂:一个倒锥形筒体内,悬臂安装两根长度不等的螺旋轴——长螺旋延伸至锥体底部附近,短螺旋仅覆盖上部区域。运行时,两根螺旋在行星架带动下沿锥壁公转,同时各自绕自身轴线自转,形成"公转+自转"的复合运动。
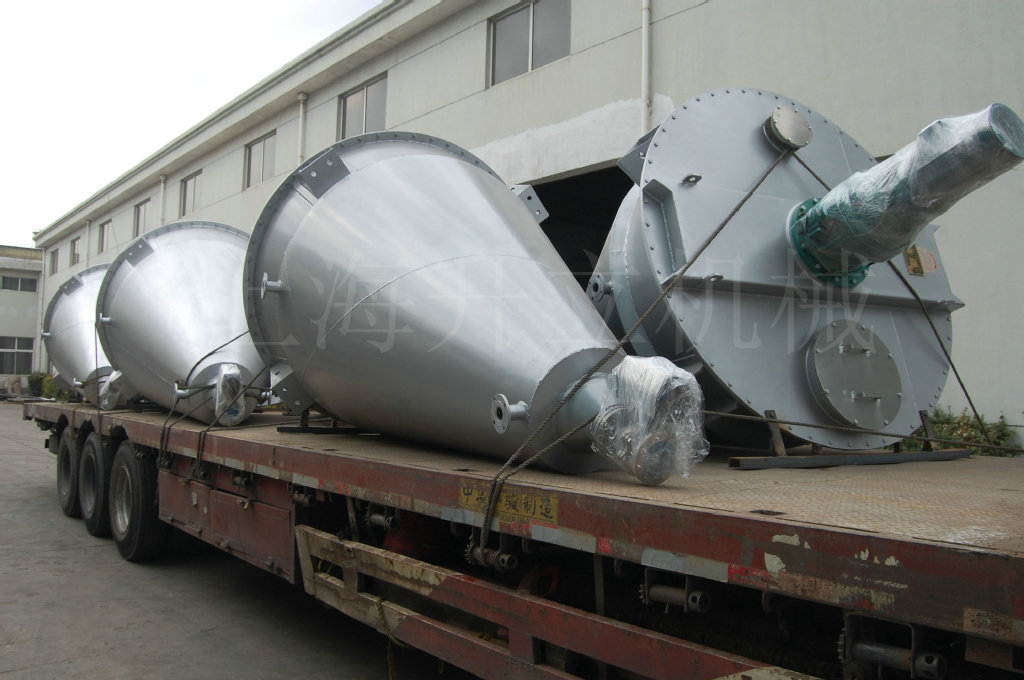
物料在螺旋提升作用下从锥底被输送至上部,随后沿锥壁自由下落,形成轴向与径向叠加的循环流场。与卧式螺带混合机相比,这种运动方式对物料的剪切作用明显更弱,颗粒破碎率低;与 V 型、三维混合机相比,它又能处理更大的批量,且装填系数可达 0.6 左右。锥形结构带来的另一个优势是出料彻底——底部大开口配合气动阀,残留率通常可控制在 0.5% 以内,这也是制药和食品行业青睐它的重要原因。
二、关键性能指标与行业实测数据
混合均匀度是评价粉体混合机的第一指标,工程上常用变异系数 CV 表示。
- 饲料行业:GB/T 5918 规定配合饲料混合均匀度变异系数不大于 7%,预混合饲料不大于 5%。一台 2 m³ 双螺杆锥形混合机处理 80~120 目豆粕与预混料,混合 10 min 后按 10 点取样,CV 通常稳定在 3%~5%。
- 制药行业:GMP 体系对混合均匀度与清洁验证要求严格,设备接触面多采用 316L 不锈钢,内壁镜面抛光 Ra ≤ 0.4 μm,可配在线清洗接口。
- 新能源材料:三元正极材料对金属异物极为敏感,部分产线要求混合后 CV ≤ 3%,并对螺杆与筒体的耐磨处理提出更高要求。
- 混合时间:多数物料在 8~15 min 内达到均匀,比部分回转类设备缩短约三分之一,但热敏性物料不宜过度延长时间。
能耗方面,同批量条件下双螺杆锥形混合机的主轴功率一般低于卧式螺带机型,装填系数控制在 0.5~0.6 时运行电流最平稳。需要提醒的是,装载量低于 30% 时,物料循环路径被打断,均匀度反而下降,这是不少用户误判"设备不行"的真实原因。
三、典型应用场景
华东某预混料企业在 2022 年改造产线时,原卧式螺带混合机实测 CV 为 6.8%,已逼近国标临界值,且换料清机耗时长。改用 3 m³ 双螺杆锥形混合机后,检测 CV 降至 4.2%,批次混合时间由 18 min 缩短至 12 min。类似案例在调味品、农药水分散粒剂、陶瓷粉料和饲料添加剂领域较为普遍。
需要说明的是,锥形螺带混合机与双螺杆机型常被混淆:前者依靠螺带整体翻转物料,适合流动性好的粉体;后者依靠螺杆提升,对黏性大、易团聚或需要添加少量液体的物料适应性更强。
四、配件体系与常见故障
双螺杆锥形混合机的使用寿命,很大程度上取决于锥形混合机配件与混合机配件的质量。常见易损件包括:
- 混合机螺杆(螺旋叶片)、行星架与主轴
- 底部轴承座与机械密封/气密封组件
- 摆线针轮或硬齿面减速机、联轴器
- 出料阀(气动翻板阀、蝶阀)、衬套与密封圈
在锥形混合机维修案例中,底部密封失效占比最高——细粉渗入轴承导致卡死或异响,多因气密封气压不足或密封件老化。处理莫氏硬度 5 以上的物料(如石英砂、氧化铝)时,螺杆叶片磨损加快,需选用耐磨堆焊或表面强化处理的双螺杆锥形混合机配件。日常维护建议每 500 h 检查减速机油位,每月核对螺杆底部间隙与气路压力。
五、选型与供应商考察建议
选型可按"单批物料体积 ÷ 0.6"估算有效容积,再向上取标准机型。常州作为国内粉体设备厂家聚集区,配套供应链成熟,锥形混合机厂家在配件现货率与维修响应速度上具备一定优势;本地的常州混合机产业还覆盖干燥、粉碎、筛分等环节,便于整线配套。考察供应商时,建议重点确认三点:是否提供试料服务并出具混合均匀度报告、粉体设备配件是否常备库存、粉体设备厂家能否提供现场动平衡与同心度校正支持。
混合设备本身并不复杂,真正拉开差距的是细节参数与长期配件保障。把混合均匀度、装填系数和易损件寿命三项数据管理好,双螺杆锥形混合机的稳定产出便能落到实处。